磁条 PE 保护膜应用解析:门窗橡胶磁条挤出加工防划伤,无残胶保护膜成行业优选
在门窗橡胶磁条的制造与加工环节中,表面防护正在成为决定成品率与交付质量的关键细节。随着建筑门窗对密封、隔音及美观要求的同步提升,磁条挤出成型后的表面处理需求愈发突出——既要避免搬运、盘卷及后续复合工序中的摩擦划伤,又要确保剥离防护材料时不留下任何粘痕。在这一背景下,磁条专用 PE 保护膜凭借其防划伤与无残胶特性,正逐步成为挤出加工领域的行业优选方案。
挤出加工表面痛点与保护膜介入逻辑
橡胶磁条通常以挤出方式连续成型,其表面附着的磁性材料层或橡胶基体在高温冷却后仍处于相对软质状态。在牵引收卷、定长裁切、装箱运输等环节中,磁条与设备辊筒、定位夹具及自身层间产生反复接触,极易形成细微划痕或表面压痕。这些外观缺陷不仅影响门窗磁条在嵌装后的美观度,也可能削弱表面涂层的耐久性,导致客户投诉与返工成本升高。传统上,部分工厂以粉末隔离或纸皮隔垫作为过渡性防护,但此类方式往往存在粉尘残留、厚度不均或无法完全贴合异形截面的局限。
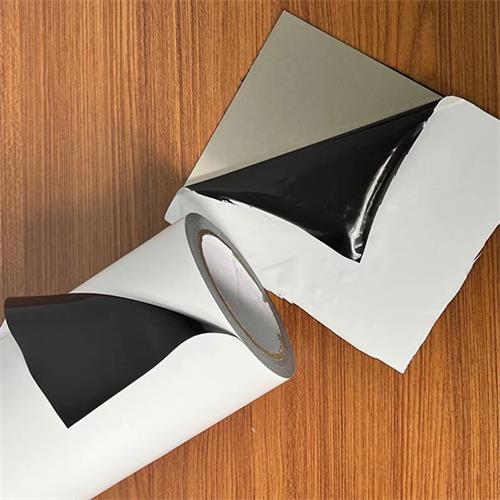
相较之下,磁条 PE 保护膜通过物理贴覆的方式,在磁条挤出完成后即刻形成一层均匀且透明的缓冲屏障。该保护膜能够顺应磁条连续挤出的速度同步贴合,对平面、弧面及部分不规则断面均有良好的初粘附着力。在后续的盘卷或堆叠过程中,PE 膜层有效吸收外部摩擦应力,将硬质接触转化为膜面与膜面之间的滑动,从而大幅降低划伤出现的概率。同时,由于磁条本身具备柔性,贴合保护膜后卷取依然顺畅,不会对产品的弹性回复或磁性吸力产生干扰。
无残胶性能的技术价值与选型要点
在磁条行业中,保护膜脱落后的残胶问题曾被视作一大隐患。若胶黏剂与磁条基材发生过度渗透或化学交联,剥离时就会出现局部粘破、胶迹发白或吸附灰尘等现象,直接影响磁条安装后的密封效果与外观洁净度。当前受到市场认可的无残胶 PE 保护膜,在配方设计上采用低极性、可控剥离力的丙烯酸或橡胶系压敏胶层,既保证贴合期间不会因张力波动而翘边,又能让用户需要去除时轻松撕离,膜面撕开后不留痕迹、不转移、不发雾,从而维护磁条的原始表面状态。
从选型角度而言,磁条挤出企业应根据线速、辊径、环境温湿度及储运周期来匹配保护膜的厚度与粘着力。例如,较薄的 PE 膜适合自动化连续贴合,成本更具经济性;而厚度稍高的复合膜则为重卷或长途运输提供更强的缓冲能力。低粘与中粘规格的选择需结合磁条表面平整度而定,表面微孔较多的配方橡胶可选择粘着力稍强的产品,以规避翘边风险,同时确保低温或高温环境下依然保持稳定的离型表现。此外,保护膜的耐候性也不容忽视——优质 PE 膜在紫外线照射或湿热环境中不易变脆、不易黄化,为门窗磁条的户外仓储与长期使用保留可靠防护。
行业趋势:功能化、精细化与可持续并行
随着门窗系统对胶条组件的性能边界不断拓展,磁条表面的后续加工也愈发多元,包括覆绒、贴织布、复合胶条等。保护膜的应用不仅限于简单的物理保护,更需对二次加工提供便利。例如,部分保护膜可配合模切或裁切工序,在刀具经过时不产生碎屑、不粘刀口,从而减少停机清洁频率,提升产线连续运行效率。此外,在绿色制造与循环经济背景下,许多厂商已开始推进可回收 PE 保护膜的研发与实际应用,通过减少基材厚度、使用单一聚烯烃材料结构,在保证防护品质的前提下,降低废弃物的回收分类难度。这一方向与门窗产业向低碳、环保转型的趋势高度一致。
总体来看,磁条 PE 保护膜已经从简单的辅材角色演化为挤出加工质量管控体系中的重要一环。其核心价值在于:以标准化的贴覆动作替代人为防护的不确定性,以无残胶的剥离表现解除后续工序的清洁隐患,进而帮助磁条制造商实现成品外观稳定、交付效率提升与品牌口碑积累。未来,随着挤出速度的进一步提高以及客户对磁条外观零缺陷的预期愈发严格,具备精密粘性设计、高拉伸韧性以及环保属性的 PE 保护膜,将继续门窗橡胶磁条防护方案的发展方向,成为该细分市场中不可或缺的优质配套材料。
 鲁公网安备 37149202000854号